×
Daire testere bıçağında diş sayısı, kesimin hızını ve yüzey kalitesini etkileyen temel özelliklerden biridir. Aynı çap ve benzer diş geometrisindeki ahşap bıçakları karşılaştırıldığında düşük diş sayısı genellikle daha hızlı ve kaba kesime, yüksek diş sayısı ise daha temiz ve kontrollü kesime yöneliktir.
Ancak yalnızca diş sayısına bakarak testere bıçağı seçilmez. Kesilecek malzeme, bıçak çapı, göbek ölçüsü, diş geometrisi, kesim yönü ve makinenin teknik sınırları birlikte kontrol edilmelidir.
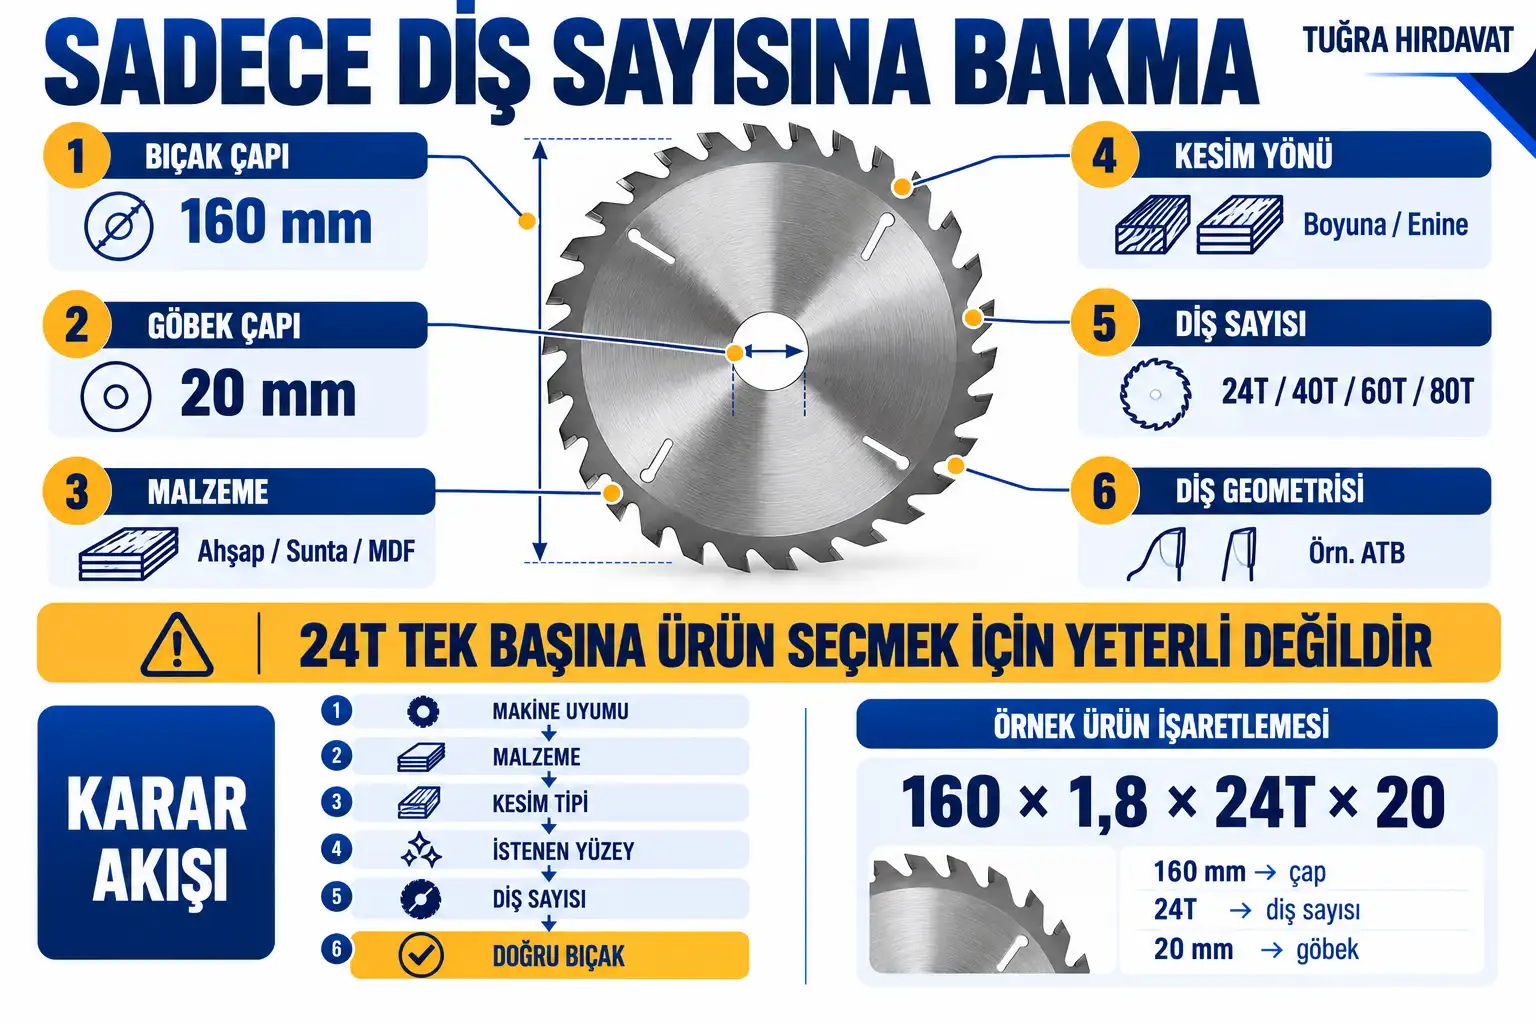
Daire testere bıçağındaki 24T, 40T, 60T veya 80T ifadeleri bıçağın çevresinde bulunan kesici dişlerin toplam sayısını gösterir. Buradaki “T”, İngilizce “teeth” yani diş kelimesinin kısaltmasıdır.
Örneğin:
Düşük diş sayısında her dişin talaşı tahliye edebileceği alan genellikle daha büyüktür. Bu yapı hızlı malzeme kaldırmaya yardımcı olabilir. Diş sayısı arttığında ise aynı anda daha fazla diş kesime katılabilir ve uygun bıçak geometrisinde daha düzgün bir kesim yüzeyi elde edilebilir.
| Diş Sayısı | Genel Kesim Karakteri | Tipik Kullanım |
|---|---|---|
| 24T | Hızlı, daha kaba | Kereste, yapı ahşabı, hızlı boy kesme ve genel kaba kesimler |
| 40T | Dengeli | Genel amaçlı ahşap kesimleri, hız ve yüzey kalitesi arasında denge |
| 48T-60T | Daha temiz | Enine kesim, kontrplak ve daha kontrollü yüzey gerektiren işler |
| 70T-80T ve üzeri | İnce / finisaj odaklı | Temiz kenar istenen levha ve hassas kesimler |
Bu tablo kesin bir “diş sayısı = malzeme” eşleştirmesi değildir. Aynı diş sayısına sahip iki bıçak çap, diş geometrisi ve üretici tarafından belirlenen kullanım alanı nedeniyle farklı performans gösterebilir.
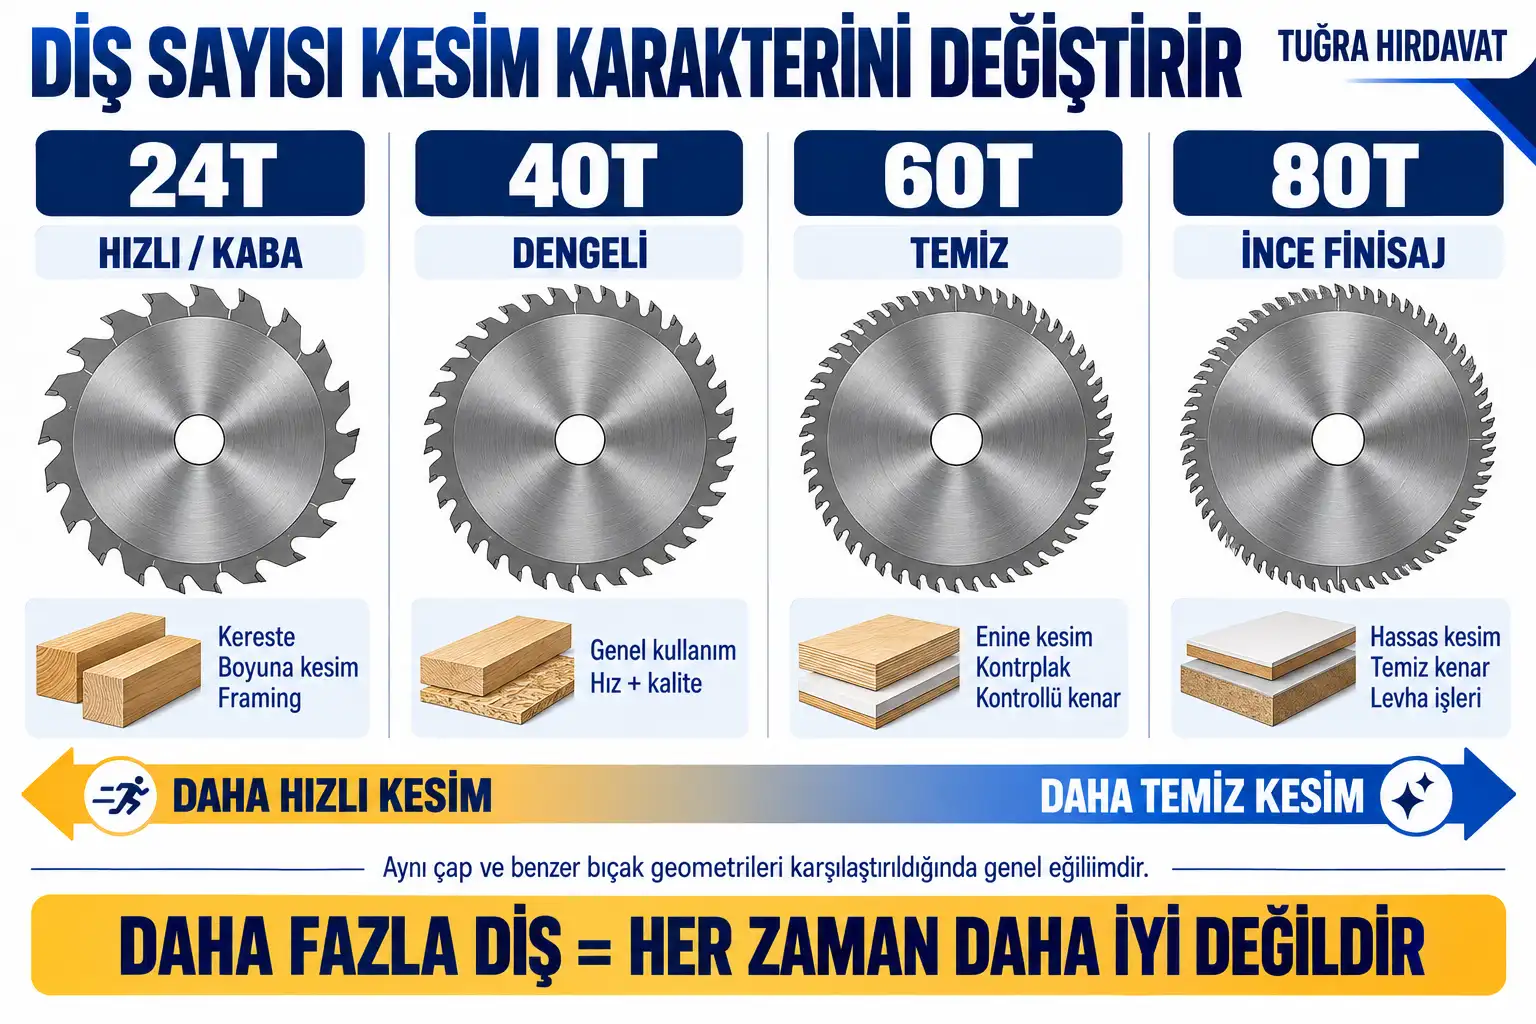
24 dişli daire testere bıçakları genellikle hızlı ahşap kesimi, yapı kerestesi ve kaba kesim uygulamalarında kullanılır. Daha az sayıdaki diş talaşın uzaklaştırılması için daha fazla alan bırakabilir ve uzun kesimlerde ilerleme hızını destekleyebilir.
Örneğin kerestenin boyuna kesilmesi veya kesim kenarının daha sonra yeniden işleneceği yapı uygulamalarında yüksek finisaj kalitesinden çok kesim hızı önemli olabilir. Bu tür işlerde 24T sınıfı bıçaklar değerlendirilebilir.
24T bıçağın dezavantajı, yüksek diş sayılı finisaj bıçaklarına göre kesim kenarında daha fazla lif kopması veya daha kaba yüzey bırakabilmesidir.
40 dişli bıçaklar birçok çapta genel amaçlı seçim olarak kullanılabilir. Diş sayısı 24T kadar düşük olmadığı için daha kontrollü bir yüzey oluşturabilir; aynı zamanda çok yüksek diş sayılı finisaj bıçakları kadar yalnızca temiz kesime odaklanmaz.
Bu nedenle tek bıçakla farklı ahşap kesimleri yapacak kullanıcılar için uygun ürün serilerinde 40T civarı seçenekler hız ile yüzey kalitesi arasında bir orta nokta oluşturabilir.
Ancak “40T her işe uyar” diye evrensel bir kural yoktur. Kesilecek malzeme ve bıçağın üretici tarafından belirtilen uygulaması mutlaka kontrol edilmelidir.
60 dişli bıçaklar aynı çapta daha düşük diş sayısına sahip ahşap bıçaklarına göre genellikle daha temiz ve kontrollü kesim amacıyla tercih edilir.
Özellikle ahşabın damarına dik yapılan enine kesimlerde, kontrplak gibi levha malzemelerde veya kesim kenarının görünür kalacağı uygulamalarda daha yüksek diş sayısı avantaj sağlayabilir.
Kesim kalitesinin önemli olduğu mobilya ve marangozluk uygulamalarında 60T sınıfındaki uygun bir bıçak, kaba kesime yönelik 24T modele göre daha temiz kenar oluşturabilir.
80 diş ve benzeri yüksek diş sayılı bıçaklar genellikle ince ve temiz kesim gerektiren uygulamalara yöneliktir. Uygun bıçak geometrisiyle levha malzemelerde, hassas enine kesimlerde veya kesim sonrası minimum düzeltme istenen işlerde kullanılabilir.
Ancak 80T bıçak yalnızca “dişi daha fazla” olduğu için bütün ahşap işlerinde 24T veya 40T'den üstün değildir. Kalın kerestede hızlı boy kesimi yapmak istendiğinde yüksek diş sayısı gereksiz yere kesim hızını düşürebilir ve talaş tahliyesini zorlaştırabilir.
Diş sayısı yapılan işe göre seçilmelidir; en büyük rakam otomatik olarak en doğru seçim değildir.
Ahşabı damar yönünde kesmek ile damara dik kesmek aynı kesim işlemi değildir.
Boyuna kesimde bıçak ahşap lifleri boyunca ilerler ve daha fazla talaş kaldırır. Bu nedenle uygun düşük diş sayılı bıçaklar hızlı talaş tahliyesi açısından avantaj sağlayabilir.
Enine kesimde ise dişler ahşap liflerini çapraz olarak keser. Kesim kenarında lif kopmasını azaltmak ve daha düzgün yüzey oluşturmak için daha fazla dişe sahip uygun crosscut bıçaklar tercih edilebilir.
| Kesim Yönü | Genel Tercih | Öncelik |
|---|---|---|
| Damar boyunca / boyuna | Daha düşük diş sayısı | Hız ve talaş tahliyesi |
| Damara dik / enine | Daha yüksek diş sayısı | Daha temiz kesim kenarı |
| Karışık kullanım | Orta diş sayısı | Hız ve kalite dengesi |
Sunta kesiminde amaç ve yüzey kalitesi ihtiyacı belirleyicidir. Hızlı ve kaba kesimde daha düşük diş sayılı bıçak kullanılabilirken mobilyada görünür kalacak temiz kenarlar için daha yüksek diş sayısına sahip, levha kesimine uygun bıçaklar tercih edilebilir.
Örneğin Tuğra Hırdavat ürün gamında 115 mm ve 160 mm çapta 24T sunta kesme bıçakları bulunur. Bu durum, “sunta için mutlaka 60 veya 80 diş gerekir” şeklinde evrensel bir kural kurulamayacağını gösterir.
Üreticinin bıçağı hangi malzeme ve kesim karakteri için tasarladığı, yalnızca toplam diş sayısından daha önemlidir.
MDF ve kontrplak gibi levha malzemelerde temiz kenar hedefleniyorsa genel olarak daha yüksek diş sayısına sahip ve levha kesimine uygun bıçaklar değerlendirilir.
Özellikle kaplamalı, görünür yüzeyli veya mobilyada doğrudan kullanılacak levhalarda kesim kalitesi arttıkça yüksek diş sayısı ve uygun diş geometrisi daha önemli hale gelir.
Ancak yalnız “60T” veya “80T” etiketini görmek yeterli değildir. Bıçağın MDF, kontrplak, laminat veya ilgili levha malzemesi için üretici tarafından uygun görülmesi gerekir.
Hayır. Aynı çapta, aynı malzemeye yönelik ve benzer diş geometrisine sahip iki bıçak karşılaştırıldığında yüksek diş sayısı genellikle daha ince kesim yönünde avantaj sağlar. Ancak gerçek kesim kalitesini yalnızca diş sayısı belirlemez.
Kesim sonucunu etkileyen diğer faktörler arasında şunlar bulunur:
Bu nedenle iyi tasarlanmış 40T bir bıçak, yanlış uygulamada kullanılan 80T bir bıçaktan daha doğru sonuç verebilir.
Hayır. Diş sayısını bıçak çapından bağımsız değerlendirmek doğru değildir.
Örneğin 160 mm çaplı 24T bir bıçak ile 230 mm çaplı 24T bir bıçağın çevre uzunlukları farklıdır. Her ikisinde 24 diş bulunmasına rağmen dişlerin çevre boyunca dağılımı aynı değildir.
Bu nedenle “24 diş kaba, 60 diş ince” kuralı yararlı bir başlangıç olsa da farklı çaplar arasında doğrudan matematiksel eşdeğerlik gibi kullanılmamalıdır.
Bıçak seçerken önce makinenin desteklediği çapı belirleyin, ardından o çap içindeki diş sayısı ve kullanım amacını karşılaştırın.
ATB, “Alternate Top Bevel” olarak adlandırılan ve komşu dişlerin üst kesici yüzeylerinin dönüşümlü yönlerde eğimli olduğu bir diş geometrisidir. Ahşap ve levha kesiminde yaygın olarak kullanılan yapılardan biridir.
Diş geometrisi, aynı diş sayısına sahip iki bıçağın farklı kesim karakteri göstermesinin nedenlerinden biridir. Bu nedenle bıçak üzerindeki 24T, 40T veya 60T bilgisini tek başına değerlendirmek yerine üreticinin diş biçimi ve kullanım alanı bilgisini de kontrol edin.
Diş sayısı kesim karakterini belirlemeye yardımcı olur ancak bıçağın makineye fiziksel olarak uyabilmesi için çap ve göbek ölçüsü doğru olmalıdır.
Örneğin ürün üzerinde:
160 × 1,8 × 24T × 20
gibi bir ifade görülebilir. Üreticinin gösterim biçimine bağlı olarak burada 160 mm bıçak çapını, 24T toplam diş sayısını ve 20 mm göbek deliği ölçüsünü ifade eder.
20 mm göbek isteyen makineye yalnızca diş sayısı uygun diye farklı göbek ölçüsünde bıçak alınmamalıdır.
Aynı şekilde makinenin izin verdiğinden daha büyük çaplı bıçak kullanılmamalıdır.
Doğru seçim için diş sayısını ilk değil, birkaç temel uyumluluk kontrolünden sonra değerlendirmek daha güvenlidir:
| İhtiyaç | Başlangıç Noktası |
|---|---|
| Hızlı yapı ahşabı / kaba kesim | 24T gibi düşük diş sayıları |
| Genel amaçlı ahşap kesimi | 40T civarı orta diş sayıları |
| Daha temiz enine kesim | 48T-60T ve uygun crosscut bıçak |
| Hassas / finisaj kesimi | 60T-80T ve üzeri uygun finisaj bıçağı |
Bu değerleri katı standart olarak değil, seçim için başlangıç noktası olarak kullanın. Nihai üründe malzeme uyumu, çap, göbek ölçüsü, diş geometrisi ve üreticinin belirttiği kesim tipi birlikte değerlendirilmelidir.
24T, 70T, 80T ve farklı ölçülerdeki ürünleri; daire, dekupaj ve tilki kuyruğu seçenekleriyle birlikte testere bıçakları kategorisinde karşılaştırabilirsiniz.
28.09.2026


Tuğra Hırdavat © 2026 Tüm Hakları Saklıdır.


0
)
 M3 Metrik Vidalar
 M4 Metrik Vidalar
 M5 Metrik Vida
 M6 Metrik Vida
 M6 Civata Çeşitleri ve Fiyatları
 M8 Civata Çeşitleri
 M10 Civata